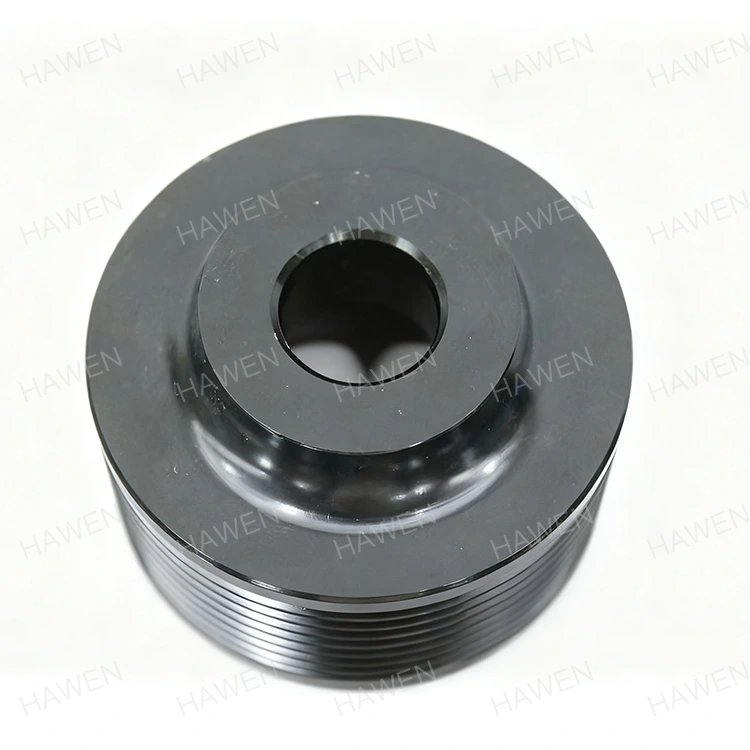
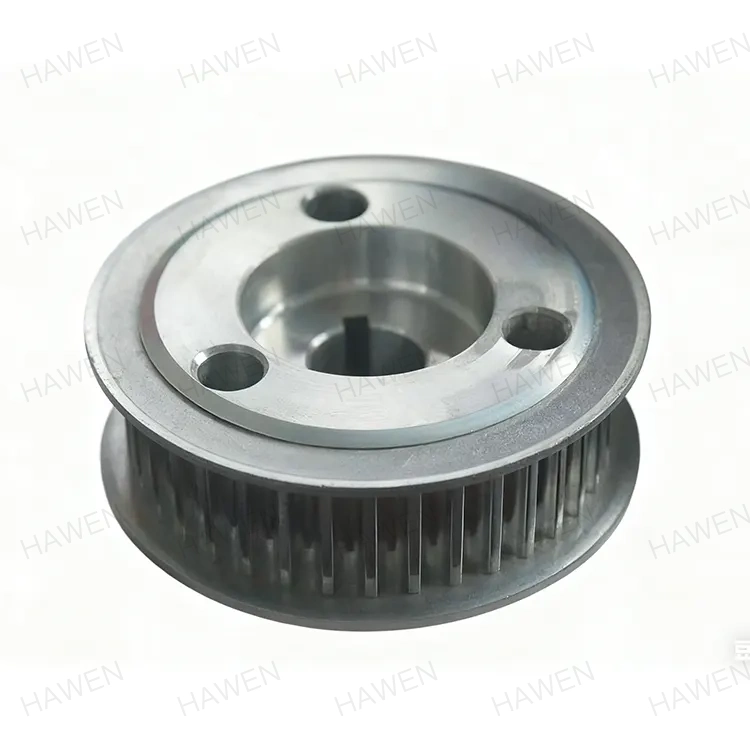
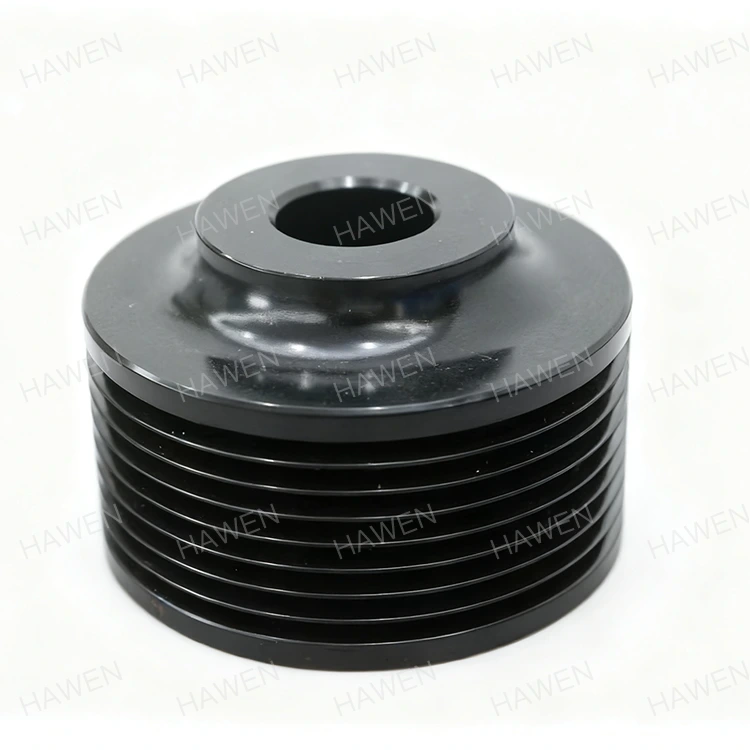
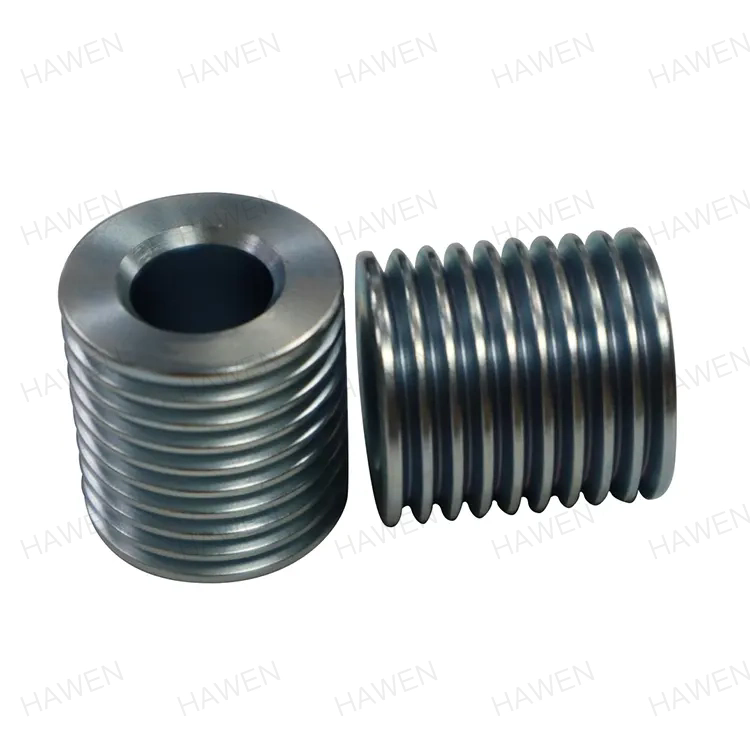
एक रखरखाव इंजीनियर एक नया सेट स्थापित करता हैबेल्ट पुलीड्राइव सिस्टम पर, आश्वस्त रहें कि निर्दिष्ट ग्रूव प्रोफ़ाइल और व्यास बेल्ट ड्राइव को उसके मूल प्रदर्शन में बहाल कर देगा। कुछ ही हफ्तों में, बेल्ट चीखने लगती है, किनारे फटने लगते हैं, और बेल्ट खांचे में असमान रूप से बैठ जाती है। समस्या बेल्ट नहीं है. समस्या नाली है. खांचे का कोण दो डिग्री कम है, खांचे का व्यास परिधि के साथ बदलता रहता है, और सतह खत्म बहुत खुरदरी है। यह परिदृश्य उन मशीनिंग प्रक्रियाओं का प्रत्यक्ष परिणाम है जो आवश्यक सहनशीलता बनाए रखने में सक्षम नहीं थीं। बेल्ट पुली के खरीदारों के लिए, यह समझना कि कौन सी मशीनिंग प्रक्रियाएं ग्रूव सटीकता और स्थिरता सुनिश्चित करती हैं, इन विफलताओं से बचने के लिए आवश्यक है।
यह मार्गदर्शिका खरीद इंजीनियरों और रखरखाव प्रबंधकों के लिए लिखी गई है, जिन्हें विश्वसनीय प्रदर्शन करने वाले बेल्ट पुली प्राप्त करने की आवश्यकता होती है। हम महत्वपूर्ण ग्रूव मापदंडों, उन्हें प्राप्त करने वाली मशीनिंग प्रक्रियाओं, उन्हें सत्यापित करने वाली निरीक्षण विधियों और आपूर्तिकर्ता के मूल्यांकन के मानदंडों के बारे में बताएंगे। हम झेजियांग हावेन इलेक्ट्रोमैकेनिकल कंपनी लिमिटेड में अपने कारखाने से विस्तृत उत्पाद पैरामीटर भी प्रदान करेंगे। चाहे आप कन्वेयर, एचवीएसी ड्राइव, कृषि मशीनरी, या औद्योगिक प्रशंसकों के लिए पुली की सोर्सिंग कर रहे हों, यह मार्गदर्शिका आपको सही मशीनिंग गुणवत्ता निर्दिष्ट करने और एक आपूर्तिकर्ता का चयन करने में मदद करेगी जो इसे वितरित कर सके।
बेल्ट पुली का प्रदर्शन उसके खांचे की सटीकता पर निर्भर करता है। ग्रूव वह चैनल है जो बेल्ट का मार्गदर्शन और पकड़ करता है। यदि ग्रूव सटीक नहीं है, तो बेल्ट ठीक से नहीं बैठेगी, और ड्राइव दक्षता खो देगी, शोर उत्पन्न करेगी, और समय से पहले खराब हो जाएगी। चार ग्रूव पैरामीटर महत्वपूर्ण हैं: ग्रूव कोण, ग्रूव व्यास, ग्रूव प्रोफ़ाइल और सतह खत्म। खांचे का कोण यह निर्धारित करता है कि बेल्ट खांचे में कैसे घुसता है। वी-बेल्ट पुली के लिए, चरखी के व्यास के आधार पर मानक कोण 34, 36 या 38 डिग्री है। केवल एक डिग्री की त्रुटि बेल्ट की विद्युत पारेषण क्षमता को कम कर सकती है और असमान घिसाव का कारण बन सकती है। खांचे का व्यास बेल्ट की पिच लाइन निर्धारित करता है, जो गति अनुपात को प्रभावित करता है। ग्रूव प्रोफ़ाइल में ग्रूव की गहराई और जड़ त्रिज्या शामिल है। सतह की फिनिश घर्षण और बेल्ट घिसाव को प्रभावित करती है। नीचे दी गई तालिका इन मापदंडों और उनकी विशिष्ट सहनशीलता का सारांश प्रस्तुत करती है।
| पैरामीटर | विशिष्ट सहनशीलता | प्रदर्शन पर प्रभाव |
| नाली कोण | +/- 0.5 डिग्री | बेल्ट वेजिंग और पावर ट्रांसमिशन को प्रभावित करता है |
| नाली का व्यास | +/- 0.05 मिमी | गति अनुपात और बेल्ट ट्रैकिंग को प्रभावित करता है |
| नाली प्रोफ़ाइल (गहराई, जड़ त्रिज्या) | +/- 0.1 मिमी | बेल्ट सीटिंग और पहनने को प्रभावित करता है |
| सतही फिनिश (रा) | 0.8 - 1.6 µm | घर्षण और बेल्ट जीवन को प्रभावित करता है |
| ग्रूव रनआउट | +/- 0.05 मिमी | कंपन और बेल्ट ट्रैकिंग को प्रभावित करता है |
परझेजियांग हावेन इलेक्ट्रोमैकेनिकल कंपनी लिमिटेड, हमारी फैक्ट्री इन सहनशीलता और मजबूती के लिए बेल्ट पुली का निर्माण करती है। हम समझते हैं कि ग्रूव सटीकता बेल्ट ड्राइव प्रदर्शन की नींव है, और हमने इसे प्राप्त करने के लिए आवश्यक मशीनिंग और निरीक्षण उपकरणों में निवेश किया है। हमारी इंजीनियरिंग टीम आपके विशिष्ट एप्लिकेशन के लिए उचित सहनशीलता पर सलाह दे सकती है।
बेल्ट पुली का ग्रूव प्रोफाइल मशीनिंग प्रक्रियाओं के अनुक्रम के माध्यम से बनता है। पहली प्रक्रिया मोड़ना है, जो बाहरी व्यास, बोर और चेहरे की चौड़ाई सहित चरखी की मूल ज्यामिति स्थापित करती है। फिर खांचे को चरखी के मुख में काट दिया जाता है। वी-बेल्ट पुली के लिए, ग्रूव को आमतौर पर एक फॉर्म टूल या सीएनसी ग्रूविंग टूल का उपयोग करके काटा जाता है जो आवश्यक कोण और प्रोफ़ाइल से मेल खाता है। खांचे की सटीकता मशीन की कठोरता, उपकरण की तीक्ष्णता और उपकरण पथ की सटीकता पर निर्भर करती है। ग्रूविंग के बाद, सतह की फिनिश और आयामी सटीकता में सुधार के लिए पुली को ग्राउंड किया जा सकता है। नीचे दी गई तालिका मशीनिंग प्रक्रियाओं और ग्रूव सटीकता में उनकी भूमिका का सारांश देती है।
| प्रक्रिया | समारोह | विशिष्ट सहनशीलता हासिल की गई | उपकरण |
| मोड़ | फॉर्म OD, बोर और चेहरा | +/- 0.05 मिमी | सीएनसी लेथ |
| ग्रूविंग | ग्रूव प्रोफ़ाइल को काटता है | +/- 0.1 मिमी, +/- 0.5 डिग्री | ग्रूविंग टूल के साथ सीएनसी खराद |
| पिसाई | फिनिश और सटीकता में सुधार करता है | +/- 0.02 मिमी, रा 0.8 µm | बेलनाकार चक्की |
| deburring | नुकीले किनारों को हटा देता है | एन/ए | मैनुअल या स्वचालित |
| संतुलन | बड़े पैमाने पर वितरण को ठीक करता है | G16 या बेहतर | गतिशील संतुलन मशीन |
हमारे कारखाने में, हम बेल्ट पुली को एक ही सेटअप में मोड़ने और ग्रूव करने के लिए लाइव टूलींग के साथ सीएनसी लेथ का उपयोग करते हैं। यह उस त्रुटि को समाप्त कर देता है जो तब हो सकती है जब संचालन के बीच चरखी को फिर से चक किया जाता है। हम सटीक फॉर्म टूल का भी उपयोग करते हैं जो सटीक ग्रूव प्रोफ़ाइल पर ग्राउंड होते हैं, यह सुनिश्चित करते हुए कि ग्रूव कोण और रूट त्रिज्या भाग से भाग तक सुसंगत हैं।
पीसना वह प्रक्रिया है जो एक अच्छी चरखी लेती है और इसे एक सटीक चरखी बनाती है। मोड़ने और ग्रूविंग करते समय बुनियादी ज्यामिति स्थापित की जाती है, पीसने से ग्रूव कोण, ग्रूव व्यास और सतह खत्म को परिष्कृत किया जाता है। पीसने का काम एक सटीक पीसने वाले पहिये का उपयोग करके किया जाता है जिसे आवश्यक ग्रूव प्रोफ़ाइल में तैयार किया जाता है। चरखी को एक सटीक खराद पर लगाया जाता है और पीसने वाले पहिये के विपरीत घुमाया जाता है। पीसने की प्रक्रिया थोड़ी मात्रा में सामग्री को हटा देती है, आमतौर पर 0.1 से 0.3 मिमी, और सहनशीलता प्राप्त करती है जिसे अकेले मोड़ने से हासिल करना मुश्किल होता है। पीसने के बाद सतह की फिनिश आमतौर पर Ra 0.4 से 0.8 µm होती है, जो घर्षण और बेल्ट घिसाव को कम करती है। नीचे दी गई तालिका मोड़ने और पीसने से प्राप्त सटीकता और फिनिश की तुलना करती है।
| प्रक्रिया | नाली कोण सहिष्णुता | नाली व्यास सहिष्णुता | सतही फिनिश (रा) |
| केवल मुड़ना | +/- 0.5 डिग्री | +/- 0.05 मिमी | 1.6 - 3.2 µm |
| मोड़ना + पीसना | +/- 0.1 डिग्री | +/- 0.01 मिमी | 0.4 - 0.8 µm |
हेवेन में, हमारी फैक्ट्री हमारे बेल्ट पुली के खांचे को पीसने के लिए इन-प्रोसेस गेजिंग के साथ सीएनसी बेलनाकार ग्राइंडर का उपयोग करती है। इन-प्रोसेस गेजिंग प्रणाली पीसने के दौरान खांचे के व्यास को लगातार मापती है और स्वचालित रूप से पहिया घिसाव की भरपाई करती है। यह सुनिश्चित करता है कि प्रत्येक चरखी निर्दिष्ट सहनशीलता को पूरा करती है, भले ही उत्पादन में भागों की संख्या कुछ भी हो। ग्रूव प्रोफ़ाइल को बनाए रखने और जलने या सतह की क्षति को रोकने के लिए हम नियमित अंतराल पर ग्राइंडिंग व्हील की ड्रेसिंग भी करते हैं।
उत्पादन के दौरान ग्रूव सटीकता को सत्यापित करना यह सुनिश्चित करने के लिए आवश्यक है कि प्रत्येक बेल्ट पुली विनिर्देश को पूरा करती है। सत्यापन प्रक्रिया में प्रक्रियागत निरीक्षण और अंतिम निरीक्षण शामिल है। इन-प्रोसेस निरीक्षण मशीन ऑपरेटर द्वारा ग्रूव गेज, माइक्रोमीटर और डायल संकेतक जैसे हाथ उपकरणों का उपयोग करके किया जाता है। ऑपरेटर उत्पादन चलाने के दौरान नियमित अंतराल पर ग्रूव कोण, ग्रूव व्यास और ग्रूव रनआउट की जांच करता है। यदि कोई विचलन पाया जाता है, तो अधिक भागों का उत्पादन करने से पहले मशीन को समायोजित किया जाता है। अंतिम निरीक्षण गुणवत्ता नियंत्रण विभाग द्वारा अधिक सटीक उपकरण, जैसे समन्वय मापने वाली मशीन (सीएमएम) या प्रोफ़ाइल प्रोजेक्टर का उपयोग करके किया जाता है। सीएमएम उच्च सटीकता के साथ ग्रूव कोण, ग्रूव प्रोफ़ाइल और ग्रूव रनआउट को माप सकता है। नीचे दी गई तालिका निरीक्षण विधियों और उनके अनुप्रयोगों का सारांश देती है।
| निरीक्षण विधि | यह क्या मापता है | शुद्धता | इस्तेमाल के बाद |
| नाली गेज | नाली का कोण और प्रोफ़ाइल | +/- 0.5 डिग्री | प्रक्रिया में |
| माइक्रोमीटर | नाली का व्यास | +/- 0.01 मिमी | प्रक्रिया में |
| डायल के संकेतक | ग्रूव रनआउट | +/- 0.01 मिमी | प्रक्रिया में |
| प्रोफ़ाइल प्रोजेक्टर | नाली प्रोफ़ाइल | +/- 0.005 मिमी | अंतिम निरीक्षण |
| समन्वय मापने की मशीन (सीएमएम) | सभी ग्रूव पैरामीटर | +/- 0.002 मिमी | अंतिम निरीक्षण |
हमारे कारखाने में, हम अपने बेल्ट पुली की ग्रूव सटीकता को सत्यापित करने के लिए इन-प्रोसेस और अंतिम निरीक्षण के संयोजन का उपयोग करते हैं। हमारे ऑपरेटरों को प्रत्येक 10 भागों में ग्रूव कोण और व्यास की जांच करने के लिए ग्रूव गेज और माइक्रोमीटर का उपयोग करने के लिए प्रशिक्षित किया जाता है। हमारा गुणवत्ता नियंत्रण विभाग नमूना आधार पर ग्रूव प्रोफाइल और रनआउट को सत्यापित करने के लिए सीएमएम का उपयोग करता है। हम प्रत्येक उत्पादन लॉट के लिए विस्तृत निरीक्षण रिकॉर्ड बनाए रखते हैं, जिससे हमारे ग्राहकों को पूर्ण पता लगाने की क्षमता मिलती है।
मशीनिंग गुणवत्ता के लिए बेल्ट पुली आपूर्तिकर्ता का मूल्यांकन करने के लिए उपकरण, टूलींग, प्रक्रिया नियंत्रण, निरीक्षण और अनुभव पर ध्यान देने की आवश्यकता होती है। आपूर्तिकर्ता के पास आवश्यक सहनशीलता के अनुसार पुली को मोड़ने, ग्रूव करने और पीसने के लिए उपकरण होना चाहिए। इसमें सीएनसी खराद, सीएनसी ग्राइंडर और सटीक टूलींग शामिल हैं। आपूर्तिकर्ता के पास एक प्रक्रिया नियंत्रण प्रणाली होनी चाहिए जो हिस्से से हिस्से तक लगातार गुणवत्ता सुनिश्चित करती हो। इसमें उपकरण प्रबंधन, शीतलक प्रबंधन और मशीन रखरखाव शामिल है। आपूर्तिकर्ता के पास एक निरीक्षण प्रणाली होनी चाहिए जो प्रत्येक उत्पादन लॉट पर नाली सटीकता की पुष्टि करती हो। इसमें कैलिब्रेटेड गेज, एक सीएमएम और प्रशिक्षित निरीक्षक शामिल हैं। और आपूर्तिकर्ता के पास समान अनुप्रयोगों के लिए बेल्ट पुली के उत्पादन का अनुभव होना चाहिए। नीचे दी गई तालिका इन मूल्यांकन मानदंडों का सारांश प्रस्तुत करती है।
| मूल्यांकन मानदंड | किसकी तलाश है | यह क्यों मायने रखती है |
| मशीनिंग उपकरण | सीएनसी खराद, सीएनसी ग्राइंडर, लाइव टूलींग | सहनशीलता बनाए रखने की क्षमता सुनिश्चित करता है |
| टूलींग | परिशुद्ध रूप के उपकरण, सज्जित पीसने वाले पहिये | ग्रूव प्रोफ़ाइल सटीकता सुनिश्चित करता है |
| प्रक्रिया नियंत्रण | उपकरण प्रबंधन, शीतलक प्रबंधन, रखरखाव | भाग से भाग तक एकरूपता सुनिश्चित करता है |
| निरीक्षण प्रणाली | कैलिब्रेटेड गेज, सीएमएम, प्रशिक्षित निरीक्षक | प्रत्येक लॉट पर ग्रूव सटीकता की पुष्टि करता है |
| अनुभव | समान अनुप्रयोगों में ट्रैक रिकॉर्ड | क्षमता एवं विश्वसनीयता प्रदर्शित करता है |
हेवेन में, हमारा कारखाना एक दशक से अधिक समय से बेल्ट पुली का उत्पादन कर रहा है। हमने उन्नत सीएनसी मशीनिंग और ग्राइंडिंग उपकरण में निवेश किया है, और हम एक व्यापक गुणवत्ता नियंत्रण प्रणाली बनाए रखते हैं। हमारी इंजीनियरिंग टीम विशिष्टता और अनुप्रयोग इंजीनियरिंग में सहायता के लिए उपलब्ध है। हम आपको इन मानदंडों के आधार पर हमारा मूल्यांकन करने और हमें बेल्ट पुलीज़ के लिए अपना भागीदार मानने के लिए आमंत्रित करते हैं।
निम्नलिखित तालिका हमारे बेल्ट पुली के लिए प्रमुख उत्पाद पैरामीटर प्रदान करती है। ये पुली कन्वेयर, एचवीएसी ड्राइव, कृषि मशीनरी और औद्योगिक पंखों के लिए डिज़ाइन की गई हैं। हमारा कारखाना विशिष्ट आवश्यकताओं को पूरा करने के लिए कस्टम पुली का उत्पादन भी कर सकता है।
| पैरामीटर | विशिष्टता रेंज | टिप्पणियाँ |
| घेरे के बाहर | 50 - 1,200 मिमी | कस्टम आकार उपलब्ध हैं |
| नाली प्रोफ़ाइल | वी-बेल्ट, टाइमिंग बेल्ट, फ्लैट बेल्ट | कस्टम प्रोफ़ाइल उपलब्ध हैं |
| खांचे की संख्या | 1 - 12 | कस्टम कॉन्फ़िगरेशन उपलब्ध हैं |
| नाली कोण सहिष्णुता | +/- 0.5 डिग्री (घुमाया हुआ), +/- 0.1 डिग्री (जमीन पर) | आवेदन के आधार पर चयन किया गया |
| नाली व्यास सहिष्णुता | +/- 0.05 मिमी (घुमाया हुआ), +/- 0.01 मिमी (जमीन पर) | आवेदन के आधार पर चयन किया गया |
| सतही समापन | रा 0.8 - 1.6 µm (जमीन) | बेल्ट घिसाव कम करता है |
| सामग्री | कच्चा लोहा, स्टील, एल्युमीनियम | ताकत और वजन के लिए चुना गया |
| संतुलन | G16 या बेहतर | कंपन कम कर देता है |
| MOQ | 10 टुकड़े | बड़े ऑर्डर के लिए बातचीत योग्य |
| समय सीमा | 2 - 4 सप्ताह | मात्रा और अनुकूलन पर निर्भर करता है |
अपने कारखाने में, हम इन और अन्य विशिष्टताओं को पूरा करने के लिए अपने बेल्ट पुली का निर्माण करते हैं। हम आपकी विशिष्ट आवश्यकताओं के अनुरूप व्यास, नाली प्रोफ़ाइल, खांचे की संख्या, सामग्री और सहनशीलता को अनुकूलित कर सकते हैं। हमारी गुणवत्ता नियंत्रण प्रणाली में कच्चे माल का निरीक्षण, प्रक्रियागत निरीक्षण और शिपमेंट से पहले अंतिम निरीक्षण शामिल है। हमारा लक्ष्य अपने ग्राहकों को उच्च गुणवत्ता वाले बेल्ट पुली प्रदान करना है जो उनकी प्रदर्शन आवश्यकताओं को पूरा करते हैं।
प्रश्न 1: बेल्ट पुली प्रदर्शन के लिए सबसे महत्वपूर्ण ग्रूव पैरामीटर क्या है?
उत्तर: सबसे महत्वपूर्ण ग्रूव पैरामीटर ग्रूव कोण है। खांचे का कोण यह निर्धारित करता है कि बेल्ट खांचे में कैसे घुसती है और ड्राइव कितनी शक्ति संचारित कर सकती है। केवल एक डिग्री की त्रुटि बेल्ट की विद्युत पारेषण क्षमता को कम कर सकती है और असमान घिसाव का कारण बन सकती है। इस कारण से, अनुप्रयोग के आधार पर, खांचे के कोण को +/- 0.5 डिग्री या उससे अधिक की सहनशीलता के साथ निर्दिष्ट किया जाना चाहिए।
प्रश्न 2: यदि चरखी पहले से ही घूमी हुई है तो पीसना क्यों आवश्यक है?
उत्तर: ग्रूव सटीकता और सतह फिनिश के उच्चतम स्तर को प्राप्त करने के लिए पीसना आवश्यक है। मोड़ने से +/- 0.5 डिग्री की ग्रूव कोण सहनशीलता और रा 1.6-3.2 µm की सतह खत्म हो सकती है। पीसने से +/- 0.1 डिग्री की ग्रूव कोण सहनशीलता और रा 0.4-0.8 µm की सतह खत्म हो सकती है। बेहतर सटीकता और फिनिश बेल्ट घिसाव, कंपन और शोर को कम करती है, और वे बिजली पारेषण दक्षता में सुधार करती है।
प्रश्न 3: मुझे जो चरखी मिली है उसकी खांचे की सटीकता को मैं कैसे सत्यापित कर सकता हूं?
उत्तर: आप ग्रूव गेज, माइक्रोमीटर और डायल इंडिकेटर का उपयोग करके ग्रूव सटीकता को सत्यापित कर सकते हैं। ग्रूव गेज ग्रूव कोण और प्रोफ़ाइल की जांच करता है। माइक्रोमीटर खांचे के व्यास की जांच करता है। डायल इंडिकेटर ग्रूव रनआउट की जांच करता है। महत्वपूर्ण अनुप्रयोगों के लिए, आप सीएमएम निरीक्षण के लिए मेट्रोलॉजी लैब में एक नमूना भेज सकते हैं। झेजियांग हावेन इलेक्ट्रोमैकेनिकल कंपनी लिमिटेड में, हम प्रत्येक शिपमेंट के साथ निरीक्षण रिपोर्ट प्रदान करते हैं।
प्रश्न 4: क्या खांचे की सटीकता को बहाल करने के लिए घिसे हुए पुली को फिर से मशीनीकृत किया जा सकता है?
उत्तर: कुछ मामलों में, खांचे की सटीकता को बहाल करने के लिए घिसे हुए पुली को फिर से मशीनीकृत किया जा सकता है। इस प्रक्रिया में सही कोण और प्रोफ़ाइल को पुनर्स्थापित करने के लिए खांचे से थोड़ी मात्रा में सामग्री निकालना शामिल है। हालाँकि, इससे खांचे का व्यास कम हो जाता है, जो गति अनुपात को प्रभावित कर सकता है। पुन: मशीनिंग केवल तभी संभव है जब चरखी में पर्याप्त सामग्री हो और कम व्यास अनुप्रयोग के लिए स्वीकार्य हो। हमारी इंजीनियरिंग टीम इस पर सलाह दे सकती है कि री-मशीनिंग एक व्यवहार्य विकल्प है या नहीं।
प्रश्न 5: कस्टम बेल्ट पुली के लिए सामान्य लीड टाइम क्या है?
उत्तर: ड्राइंग अनुमोदन के बाद कस्टम बेल्ट पुली के लिए सामान्य लीड समय 2 से 4 सप्ताह है। लीड समय ग्रूव प्रोफाइल की जटिलता, सामग्री और ऑर्डर की गई मात्रा पर निर्भर करता है। बड़े ऑर्डर या जटिल प्रोफ़ाइल के लिए, लीड समय लंबा हो सकता है। हमारे कारखाने में, हम अपने ग्राहकों की डिलीवरी आवश्यकताओं को पूरा करने के लिए उनके साथ मिलकर काम करते हैं।
ग्रूव सटीकता और स्थिरता बेल्ट पुली प्रदर्शन की नींव हैं। खांचे को बनाने के लिए उपयोग की जाने वाली मशीनिंग प्रक्रियाएं - मोड़ना, ग्रूविंग और पीसना - यह निर्धारित करती हैं कि क्या चरखी विश्वसनीय बिजली संचरण प्रदान करेगी या बेल्ट पहनने, शोर और कंपन का कारण बनेगी। खरीदारों के लिए, गुणवत्ता का सही स्तर निर्दिष्ट करने और आपूर्तिकर्ता का मूल्यांकन करने के लिए इन प्रक्रियाओं को समझना आवश्यक है। झेजियांग हावेन इलेक्ट्रोमैकेनिकल कंपनी लिमिटेड में, हमारे कारखाने में बेल्ट पुली का उत्पादन करने के लिए उपकरण, टूलींग और अनुभव है जो सबसे अधिक मांग वाले ग्रूव सहनशीलता को पूरा करते हैं। हम +/- 0.1 डिग्री के ग्रूव कोण सहनशीलता और रा 0.8 µm या बेहतर की सतह फिनिश प्राप्त करने के लिए सीएनसी मशीनिंग और सटीक पीसने का उपयोग करते हैं।
चाहे आप कन्वेयर, एचवीएसी ड्राइव, कृषि मशीनरी, या औद्योगिक पंखों के लिए पुली की सोर्सिंग कर रहे हों, हम आपको अपनी आवश्यकताओं पर चर्चा करने के लिए हमसे संपर्क करने के लिए आमंत्रित करते हैं। हम नमूने, तकनीकी डेटा और अनुकूलित समाधान प्रदान कर सकते हैं। गुणवत्ता और ग्राहक संतुष्टि के प्रति हमारी प्रतिबद्धता ने हमें दुनिया भर के व्यवसायों के लिए एक विश्वसनीय भागीदार बना दिया है।
आज ही झेजियांग हावेन इलेक्ट्रोमैकेनिकल कंपनी लिमिटेड से संपर्क करेंआपकी बेल्ट पुली आवश्यकताओं पर चर्चा करने और यह पता लगाने के लिए कि हमारी मशीनिंग क्षमताएं आपके ग्रूव सटीकता विनिर्देशों को कैसे पूरा कर सकती हैं।
-
पता:नंबर 809 जिनिउ स्ट्रीट, बिहू टाउन, लिआंडु जिला, लिशुई शहर, झेजियांग प्रांत चीन
कॉपीराइट © 2026 झेजियांग हावेन इलेक्ट्रोमैकेनिकल कंपनी लिमिटेड सर्वाधिकार सुरक्षित। Links| Sitemap| RSS| XML| गोपनीयता नीति